
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 11.10.2026 Herkunft: Website


Die kommerzielle Druckindustrie führt die UV-Transfertechnologie rasch ein. Diese betriebliche Verlagerung geht vom traditionellen Direktdruck auf das Substrat hin zur äußerst vielseitigen Aufkleberproduktion. Jetzt können Sie lebendige Grafiken ohne spezielle Vorrichtungen auf fast jede starre Oberfläche aufbringen. Allerdings fällt es vielen Druckereien schwer, auf diese neue Methode umzusteigen. Ein Missverständnis über die unterschiedliche Rolle von Transferfolien führt zur Verschwendung von Verbrauchsmaterialien. Es verursacht eine schlechte Haftung und verringert die Effizienz Ihrer Hardware. Bediener verwechseln häufig die spezifischen Handhabungsanforderungen des Basissubstrats und des Transferträgers. Um diese kostspieligen Produktionsprobleme zu vermeiden, benötigen Sie fundierte Kenntnisse der Materialwissenschaften.
In diesem Artikel geben wir eine technische Aufschlüsselung der Interaktion dieser Filme. Sie lernen die Realitäten der Umsetzung und Standardarbeitsanweisungen kennen. Wir werden den Produktionsablauf Schritt für Schritt im Detail untersuchen. Abschließend helfen wir Ihnen bei der Bewertung der richtigen Ausrüstung für eine skalierbare, qualitativ hochwertige Aufkleberproduktion.
Besondere Funktionen: Die A-Folie fungiert als Druckträger und hält den Klebstoff, während die B-Folie ausschließlich als Übertragungsträger und Schutzschicht dient.
Hardware-Abhängigkeit: Optimale Ergebnisse erfordern eine präzise Spannungs- und Temperaturkontrolle, was häufig die Wahl zwischen einem All-in-One-UV-DTF-Drucker mit integriertem Laminator oder einem Dual-Maschinen-Setup vorschreibt.
Verbrauchsmaterial-Synergie: Die Haltbarkeit des Drucks hängt stark von der Abstimmung der richtigen UV-Tintensätze (z. B. TPU vs. Standard-Hartfarbe) mit der spezifischen Beschichtung der UV-DTF-A-Folie ab.
Qualitätskontrolle: Die häufigsten Produktionsfehler treten während der Laminierungsphase (A-zu-B-Folienbindung) auf, sodass Umgebungskontrolle und Gerätekalibrierung von entscheidender Bedeutung sind.
Das Verständnis der physikalischen Struktur Ihrer Transfermaterialien ist der erste Schritt zu einer vorhersehbaren Produktion. Diese beiden Filme sehen auf den ersten Blick ähnlich aus. Sie erfüllen jedoch völlig unterschiedliche chemische und mechanische Funktionen.
Der A-Film dient als Grundlage für Ihren gesamten Druckauftrag. Typischerweise wird es von den Herstellern aus einem äußerst stabilen PET-Kunststoff (Polyethylenterephthalat) hergestellt. Sie beschichten diesen Kunststoff mit einem speziellen Trennmittel. In den meisten modernen Systemen befindet sich direkt auf dieser Trennbeschichtung auch eine vorab aufgetragene Klebstoffschicht. Diesen Film laden Sie direkt in Ihre Hardware. Die weiße Tinte, Farbtinte und Klarlack erhält er direkt von den Druckköpfen.
Die Branche debattiert derzeit über die Vorzüge zweier unterschiedlicher A-Film-Varianten. Einige Betreiber bevorzugen vorgeklebte Standardvarianten. Andere experimentieren mit neuen „klebefreien“ A-Filmen. Bei klebstofffreien Systemen muss Ihr Drucker einen flüssigen Klebstoff durch einen speziellen Druckkopfkanal ausstoßen. Dieser Ansatz ermöglicht eine präzise Platzierung des Klebers. Das Ausspritzen von Klebstoff birgt jedoch erhebliche Risiken für die Lebensdauer des Druckkopfs. Klebstoffe härten schnell aus und verstopfen leicht die Düsen. Vorgeklebt UV DTF A Film eliminiert dieses mechanische Risiko vollständig. Es hält klebrige Verbindungen von Ihren empfindlichen Druckkopfverteilern fern.
Der B-Film fungiert vollständig als sekundäre Nutzschicht. Es handelt sich um eine transparente Transferfolie, die mit einer stark klebenden Rückseite ausgestattet ist. Es gelangt niemals unter Ihre Druckköpfe. Stattdessen gelangt es während der Laminierungsphase nach dem Druck in den Arbeitsablauf.
Seine Rolle in der Produktion ist unkompliziert, aber äußerst wichtig. Der Laminator drückt die B-Folie aggressiv gegen die frisch bedruckte A-Folie. Die B-Folie übt enormen Druck auf das gedruckte Design aus. Wenn Sie die Folien schließlich auseinanderziehen, hebt die B-Folie die Tintenschichten und den darunter liegenden Klebstoff sauber von der A-Folienunterlage ab. Durch diesen Vorgang wird der endgültige, anwendungsfertige Aufkleber erstellt.
Die Durchführung einer fehlerfreien Übertragung erfordert die strikte Einhaltung eines mehrstufigen Arbeitsablaufs. Kleine Abweichungen im Software-Setup oder in der Hardware-Kalibrierung können Ihr Endergebnis ruinieren. Sie müssen diese Standardarbeitsanweisungen sorgfältig befolgen.
Softwarevorbereitung: Sie müssen Ihre RIP-Software so konfigurieren, dass sie Ebenen in einer ganz bestimmten Reihenfolge ausgibt. Der Drucker muss zunächst eine feste weiße Unterlage aufbringen. Anschließend werden die CMYK-Farbschichten direkt auf die weiße Basis gedruckt. Abschließend trägt es eine schützende Lackschicht darauf auf.
Druckkopfabstand: Sie müssen die Höhe des physischen Wagens anpassen. Die Druckköpfe müssen nahe genug am A-Filmsubstrat sitzen, um ein Vernebeln der Tinte zu verhindern. Sie müssen hoch genug bleiben, um ein Auftreffen auf die Folienoberfläche zu vermeiden.
Aushärtungsparameter: Sie müssen die UV-LED-Lampen auf die richtige Intensität einstellen. Die Lampen müssen die Weiß- und Farbschichten sofort aushärten. Sie müssen außerdem die Lackschicht teilweise aushärten, um die Flexibilität vor dem Laminieren aufrechtzuerhalten.
Sobald der Druckvorgang abgeschlossen ist, beginnen Sie sofort mit der Laminierung. Betreiber diskutieren häufig über Kalt- oder Warmlaminierung. Die Warmlaminierung liefert im Allgemeinen bessere Ergebnisse. Eine beheizte Laminierwalze erweicht den vorab aufgetragenen Klebstoff auf der A-Folie sanft. Diese Wärmeaktivierung fördert eine stärkere Bindung zwischen der Tinte und dem B-Filmträger.
Spannrollen spielen in dieser Phase eine große Rolle. Durch ungleichmäßige Spannung kann Luft zwischen den Schichten eingeschlossen werden. Dadurch entstehen Mikroblasen in Ihrem endgültigen Aufkleber. Eine ordnungsgemäße Spannungskontrolle verhindert Registrierungsverschiebungen. Dadurch bleibt die schwere B-Folie perfekt auf der empfindlichen bedruckten A-Folie ausgerichtet.
Das Anbringen des fertigen Aufklebers erfordert eine sorgfältige Oberflächenvorbereitung. Harte Untergründe müssen Sie gründlich reinigen. Glas-, Metall- und Acryloberflächen erfordern ein Wischtuch mit Isopropylalkohol, um Fingeröle und Staub zu entfernen. Eventuelle Oberflächenverunreinigungen verhindern eine dauerhafte Haftung des Klebers.
Schältechniken bestimmen auch Ihre Erfolgsquote. Die meisten Betreiber verwenden eine Kaltschälmethode. Sie bringen den Aufkleber mit festem Druck an. Sie warten einen Moment, bis der Kleber den harten Untergrund erreicht. Anschließend schälen Sie die UV-DTF-B-Film in einem scharfen 180-Grad-Winkel abziehen. Dieser spitze Winkel zwingt den Träger dazu, die Tintenschichten sanft abzugeben, ohne zu reißen.
Ihre Hardware leistet nur so gut wie die Flüssigkeiten und Filme, die Sie hineingeben. Sie müssen die Chemie Ihrer Verbrauchsmaterialien sorgfältig auf Ihre beabsichtigten Endanwendungen abstimmen.
Sie können zwischen hochflexiblen TPU-Tinten und standardmäßigen harten UV-Tinten wählen. TPU-Formulierungen enthalten elastische Polymere. Sie dehnen und biegen sich, ohne zu reißen. Standardmäßige harte UV-Tinten härten zu einer starren, kratzfesten Hülle aus. Sie tragen beide Typen direkt auf Ihre A-Folie auf.
Ihre Tintenflexibilität bestimmt Ihre Produktmöglichkeiten. Gebogene Becher und abgerundete Helme erfordern TPU-Tinten. Die Tinte muss sich um die Kurve legen, ohne zu brechen. Flache Beschilderungen und einfache Acryl-Auszeichnungen funktionieren perfekt mit Standard-Harttinten. Harte Tinten bieten eine hervorragende Abriebfestigkeit auf ebenen Oberflächen.
Tintentyp |
Hauptmerkmal |
Am besten für Substrate geeignet |
Cracking-Risiko auf Kurven |
|---|---|---|---|
Standardmäßige harte UV-Tinte |
Maximale Kratzfestigkeit |
Flachglas, Metallschilder, Auszeichnungen |
Hoch |
Flexible TPU-UV-Tinte |
Hohe Elastizität und Dehnbarkeit |
Trinkgläser, Helme, gebogene Kunststoffe |
Niedrig |
Vorgeklebte A-Folien erfordern einen heiklen Balanceakt. Der Klebstoff muss stark genug sein, um sich beim Laminieren sauber vom PET-Liner lösen zu können. Gleichzeitig muss es stark genug sein, um die nassen Tintentröpfchen während der Druckphase an Ort und Stelle zu halten. Schlecht formulierte Klebstoffe versagen in einem dieser beiden Extreme.
Sie müssen auch die Haltbarkeit Ihrer vorgeklebten Folien überwachen. Hohe Luftfeuchtigkeit beeinträchtigt die Lebensfähigkeit des Klebstoffs schnell. Der Kleber nimmt Umgebungsfeuchtigkeit auf. Es wird trüb und verliert seine Klebrigkeit. Sie sollten alle Rohfilme in klimatisierten Umgebungen lagern. Halten Sie eine relative Luftfeuchtigkeit zwischen 40 und 60 Prozent ein, um eine gleichbleibende Leistung zu gewährleisten.
Selbst erfahrene Bediener stoßen auf mechanische und chemische Ausfälle. Sie müssen diese Probleme schnell diagnostizieren, um massive Chargenverluste zu verhindern. Die meisten Probleme sind auf Inkonsistenzen in der Umgebung oder eine schlechte Maschinenkalibrierung zurückzuführen.
Versilberung tritt auf, wenn zwischen Ihren A- und B-Filmen winzige Lufteinschlüsse eingeschlossen werden. Diese Taschen sehen auf Ihren dunklen Grafiken wie schimmernde silberne Punkte aus. Sie ruinieren den optischen Reiz des Aufklebers. Dieser Fehler wird normalerweise durch einen ungleichmäßigen Laminatordruck verursacht. Auch Staub, der sich auf der nassen Tinte ablagert, führt zu Luftspalten. Eine nicht übereinstimmende Filmspannung zieht die Filme kurz vor den Andruckrollen leicht auseinander.
Sie können diese Probleme leicht entschärfen. Reinigen Sie Ihre Laminierwalzen täglich mit fusselfreien Tüchern. Sorgen Sie für eine strenge Klimatisierung, um statische Elektrizität zu reduzieren. Statische Aufladung zieht Staub direkt zum A-Film. Passen Sie den Druck Ihres pneumatischen Laminators an, um einen gleichmäßigen Kontakt über die gesamte Rollenbreite sicherzustellen.
Manchmal bleibt Ihr schönes Design auf der A-Folienunterlage hängen. In anderen Fällen wird die Freigabe des B-Films während der endgültigen Anwendung verweigert. Durch dieses Zerreißen wird das Abziehbild völlig zerstört. Um dieses Problem zu beheben, müssen Sie Ihre Lackaushärtungsparameter diagnostizieren.
Unterhärteter Lack bleibt weich und klebrig. Es haftet zu stark an der B-Folie. Überhärteter Lack wird spröde. Es zerbricht, wenn man versucht, die Folien auseinanderzuziehen. Sie müssen die Intensität Ihrer UV-Lampe kalibrieren. Sehen Sie sich die Richtlinien Ihres Herstellers an, um die optimale Aushärtungsleistung für Ihre spezifische Lackmarke zu finden.
Ein Druckkopfschaden ist der teuerste Ausfall in jeder Druckerei. Filmkanten wollen sich natürlicherweise nach oben wellen. Wenn sich die Folie zu stark wellt, knallt der schnell fahrende Schlitten in den Kunststoff. Diese Kollision zerstört die empfindlichen Düsenplatten Ihrer Druckköpfe.
Ein Einrollen der A-Folienkanten ist unbedingt zu verhindern. Lagern Sie Ihre Rollen vertikal, um die Kantenintegrität zu gewährleisten. Noch wichtiger: Passen Sie die Einstellungen Ihres Vakuumtischs an. Das Vakuum muss die Folie vollkommen flach gegen die Walze ziehen. Erhöhen Sie die Saugleistung, wenn Sie während des Druckvorgangs ein Abheben der Kanten bemerken.
Der Kauf der richtigen Ausrüstung bestimmt Ihre täglichen betrieblichen Reibungsverluste. Sie müssen Ihr Produktionsvolumen und die verfügbare Stellfläche bewerten, bevor Sie sich auf eine bestimmte Maschinenarchitektur festlegen.
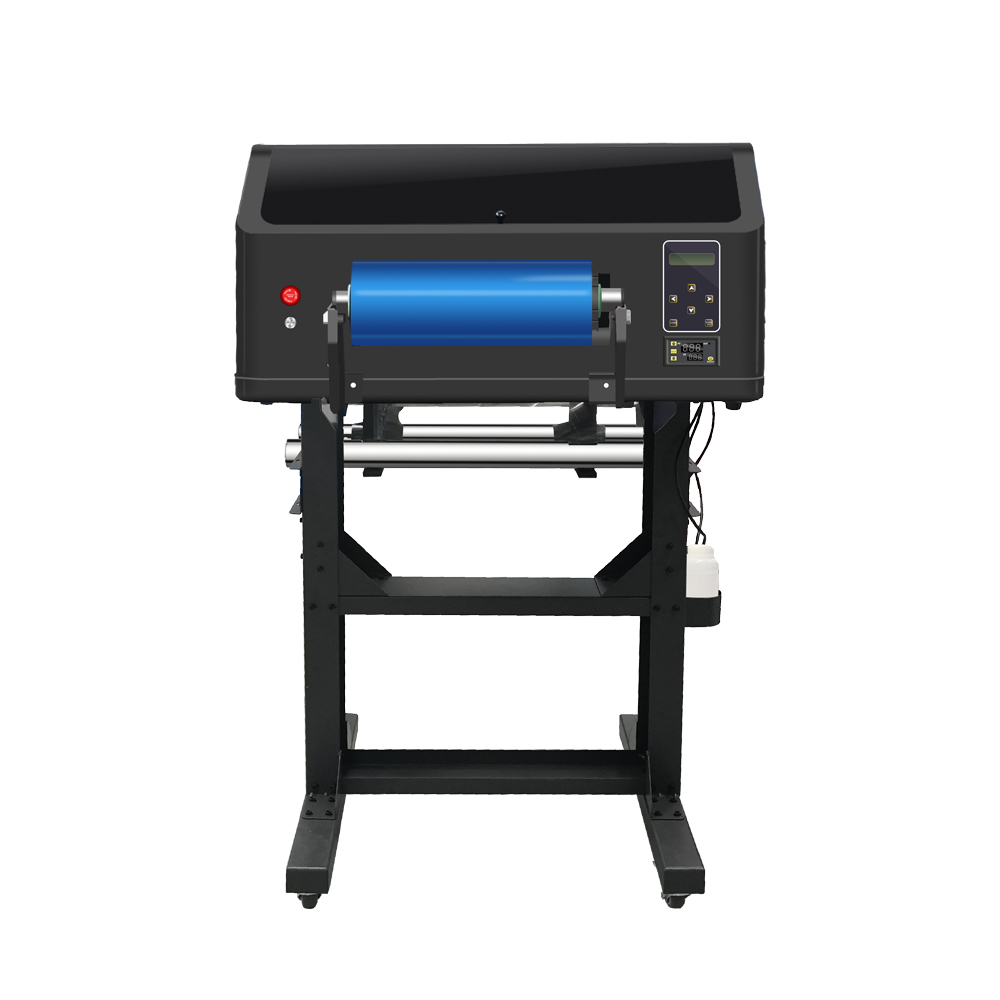
Sie haben im Wesentlichen zwei architektonische Möglichkeiten. Sie können ein All-in-One-Rolle-zu-Rolle-Gerät mit integriertem Laminator kaufen. Alternativ können Sie einen Standard-Flachbettdrucker und eine separate eigenständige Laminiermaschine erwerben.
All-in-one-Rolle-zu-Rolle-Maschinen dominieren kommerzielle Druckereien mit hohem Volumen. Sie bieten einen unglaublichen Durchsatz. Die Maschine bedruckt die A-Folie und führt sie sofort einem beheizten Laminiermodul zu. Der B-Film wird automatisch angewendet. Sie erhalten eine fertige Rolle Aufkleber, die zum Schneiden bereit ist. Dieser Aufbau maximiert die Produktionseffizienz und den Ertrag. Es erfordert nur minimale Bedienereingriffe.
Eine Konfiguration mit zwei Maschinen eignet sich besser für kleinere Geschäfte. Sie drucken A-Filmblätter auf einem Flachbett. Anschließend transportieren Sie diese Blätter zu einem manuellen Laminator. Diese Methode erfordert mehr Arbeitszeit. Sie können Ihren Flachbettdrucker jedoch auch für den herkömmlichen Direktdruck auf ein Objekt verwenden, wenn Sie keine Abziehbilder herstellen.
Sie müssen vor dem Kauf einige wichtige mechanische Merkmale überprüfen UV-DTF-Drucker . Schauen Sie sich die Spannungskontrollsysteme genau an. Hochwertige Maschinen verwenden zwei Servomotoren, um eine perfekte Stabilität von Rolle zu Rolle zu gewährleisten. Eine schlechte Spannungskontrolle ruiniert lange Druckauflagen.
Untersuchen Sie die Druckkopfkonfigurationen sorgfältig. Sie benötigen spezielle Kanäle für weiße Tinte und Lack. Systeme mit gemeinsamen Kanälen können nicht gleichzeitig die erforderliche Deckkraft und den erforderlichen Glanz erzeugen. Überprüfen Sie abschließend die Wartungsanforderungen. Fortschrittliche Maschinen verfügen über automatisierte Reinigungsstationen. Sie verhindern, dass sich Klebstoff- und Tintendampf in der Nähe der intensiven UV-Härtungslampen ansammelt.
Die Beherrschung dieses Abziehbild-Produktionsprozesses erfordert einen Perspektivwechsel. Sie müssen sich den A-Film, den B-Film, die Tinten und Ihre spezifischen Informationen ansehen UV-DTF-Drucker als geschlossenes, voneinander abhängiges Ökosystem. Die Änderung einer Variablen wirkt sich auf den gesamten mechanischen Arbeitsablauf aus.
Wir empfehlen dringend, für Ihre Druckerei strenge Standardarbeitsanweisungen festzulegen. Bauen Sie diese SOPs auf die spezifischen Verhaltensweisen der von Ihnen ausgewählten Filme auf. Dokumentieren Sie Ihre genauen Vakuumeinstellungen, Lampenintensitäten und Laminatortemperaturen. Diese Dokumentation sorgt für vorhersehbare Produktionsmargen und eliminiert Spekulationen seitens des Bedieners.
Ergreifen Sie noch heute Maßnahmen, um Ihre Produktionsqualität zu verbessern. Wir empfehlen Ihnen, Mustertransfers von verschiedenen Materiallieferanten anzufordern. Testen Sie sie auf Ihren Zielsubstraten. Sehen Sie sich detaillierte Gerätedatenblätter an, um Spannungskontrollsysteme zu vergleichen. Wenden Sie sich an einen technischen Vertriebsmitarbeiter, um herauszufinden, welches Hardware-Setup am besten zu Ihrem Geschäftsvolumen passt.
A: Nein. Herkömmliche DTF-Drucker verwenden wässrige Textiltinten, die so konzipiert sind, dass sie vom Stoff absorbieren. Sie härten mit Trockenhitzepressen aus. UV-DTF-Systeme erfordern spezielle UV-härtbare Harze. Diese Harze sitzen auf einer Trennfolie und härten sofort unter hochintensiven UV-LED-Lampen aus. Die Chemie und die Härtungshardware sind völlig inkompatibel.
A: Ja, aber nur in seltenen Randfällen. Sie können B-Folie manuell auf vorgedruckte Abziehbilder oder Siebdrucktransfers auftragen, um als Trägerband zu fungieren. Für die kommerzielle Aufkleberproduktion benötigen Sie jedoch unbedingt digitale UV-Druckhardware, um die erforderlichen Weiß-, Farb- und Lackschichten aufzutragen.
A: Gedruckte Aufkleber bleiben im Allgemeinen drei bis sechs Monate lang haltbar. Die Haltbarkeit hängt vollständig von den Lagerbedingungen Ihrer Umgebung ab. Hohe Luftfeuchtigkeit zersetzt den Klebstoff schnell. Extreme Hitze führt dazu, dass der Lack spröde wird. Bewahren Sie Ihre nicht angebrachten Aufkleber in einer kühlen, trockenen und dunklen Umgebung auf, um ihre Nutzungsdauer zu maximieren.
A: Ja. Es gibt klebstofffreie A-Filme. Diese erfordern einen Direkt-auf-Folien-Klebedruck. Ihr Drucker muss flüssigen Kleber durch einen speziellen Druckkopfkanal direkt auf das Design spritzen. Standardmäßige vorgeklebte A-Foliensysteme sind weitaus häufiger. Vorgeklebte Folien verhindern, dass Klebstoff Ihre teuren Druckkopfdüsen verstopft.


