
Visualizações: 0 Autor: Editor do site Horário de publicação: 11/10/2026 Origem: Site


A indústria de impressão comercial está adotando rapidamente a tecnologia de transferência UV. Essa mudança operacional deixa de ser a tradicional impressão direta no substrato e passa a ser uma produção de decalques altamente versátil. Agora você pode aplicar gráficos vibrantes a praticamente qualquer superfície rígida sem gabaritos especializados. No entanto, muitas gráficas enfrentam dificuldades na transição para esse novo método. A má compreensão das funções distintas dos filmes de transferência leva ao desperdício de consumíveis. Causa má adesão e reduz a eficiência do hardware. Os operadores confundem frequentemente os requisitos específicos de manuseamento do substrato base e do transportador de transferência. Você precisa de um conhecimento sólido da ciência dos materiais para evitar essas armadilhas de produção dispendiosas.
Neste artigo, fornecemos uma análise técnica de como esses filmes interagem. Você aprenderá sobre as realidades de implementação e os procedimentos operacionais padrão. Exploraremos detalhadamente o fluxo de trabalho de produção passo a passo. Por fim, ajudaremos você a avaliar o equipamento certo para uma produção escalonável e de alta qualidade de decalques.
Funções distintas: O filme A atua como base de impressão e retém o adesivo, enquanto o filme B serve estritamente como transportador de transferência e camada protetora.
Dependência de hardware: Resultados ideais requerem controle preciso de tensão e temperatura, muitas vezes ditando a escolha entre uma impressora UV DTF multifuncional com um laminador integrado ou uma configuração de máquina dupla.
Sinergia de consumíveis: A durabilidade da impressão depende muito da combinação dos conjuntos corretos de tinta UV (por exemplo, TPU vs. rígida padrão) com o revestimento específico do filme UV DTF A.
Controle de Qualidade: As falhas de produção mais comuns ocorrem durante a fase de laminação (ligação do filme A ao B), tornando críticos o controle ambiental e a calibração do equipamento.
Compreender a estrutura física dos seus materiais de transferência é o primeiro passo para uma produção previsível. Esses dois filmes parecem semelhantes à primeira vista. No entanto, eles desempenham funções químicas e mecânicas totalmente diferentes.
O filme A serve como base para todo o seu trabalho de impressão. Os fabricantes normalmente o constroem a partir de um plástico PET (tereftalato de polietileno) altamente estável. Eles revestem esse plástico com um agente desmoldante especializado. Na maioria dos sistemas modernos, você também encontrará uma camada pré-aplicada de adesivo diretamente sobre esse revestimento removível. Você carrega este filme diretamente em seu hardware. Ele recebe a tinta branca, a tinta colorida e o verniz transparente diretamente dos cabeçotes de impressão.
A indústria atualmente debate os méritos de duas variações distintas do filme A. Alguns operadores preferem variantes padrão pré-coladas. Outros experimentam filmes A emergentes “sem cola”. Os sistemas sem cola exigem que sua impressora jorre um adesivo líquido através de um canal de cabeçote de impressão dedicado. Esta abordagem oferece uma colocação precisa da cola. No entanto, o adesivo por jateamento apresenta riscos significativos à longevidade do cabeçote de impressão. Os adesivos curam rapidamente e obstruem os bicos facilmente. Pré-colado O filme UV DTF A elimina totalmente esse risco mecânico. Ele mantém os compostos pegajosos longe dos delicados coletores do cabeçote de impressão.
O filme B funciona inteiramente como uma camada de utilidade secundária. É um filme de transferência transparente equipado com um adesivo forte. Ele nunca passa por baixo dos cabeçotes de impressão. Em vez disso, entra no fluxo de trabalho durante a fase de laminação pós-impressão.
Seu papel na produção é simples, mas altamente crítico. O laminador pressiona o filme B agressivamente contra o filme A recém-impresso. O filme B aplica enorme pressão ao design impresso. Quando você finalmente separa os filmes, o filme B levanta as camadas de tinta e o adesivo subjacente do suporte do filme A. Esta ação cria o decalque final pronto para aplicação.
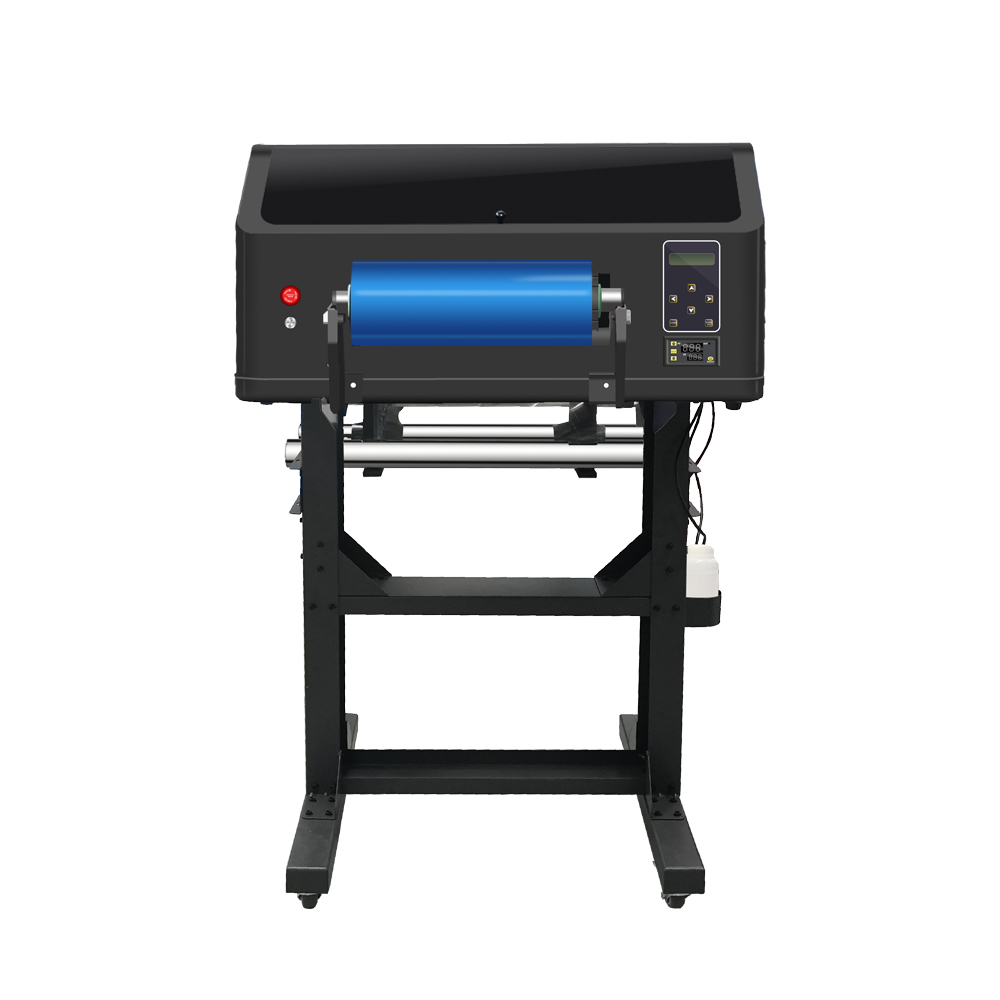
A execução de uma transferência perfeita requer adesão estrita a um fluxo de trabalho multifásico. Pequenos desvios na configuração do software ou na calibração do hardware arruinarão o resultado final. Você deve seguir estes procedimentos operacionais padrão cuidadosamente.
Preparação do software: Você deve configurar seu software RIP para gerar camadas em uma sequência altamente específica. A impressora deve primeiro estabelecer uma base branca sólida. Em seguida, imprime as camadas de cores CMYK diretamente sobre a base branca. Por fim, aplica-se por cima uma camada protetora de verniz.
Folga do cabeçote de impressão: você deve ajustar a altura física do carro. Os cabeçotes de impressão precisam ficar próximos o suficiente do substrato do filme A para evitar embaçamento da tinta. Eles devem permanecer altos o suficiente para evitar atingir a superfície do filme.
Parâmetros de cura: Você deve definir as lâmpadas LED UV para a intensidade correta. As lâmpadas devem curar as camadas brancas e coloridas instantaneamente. Eles também devem curar parcialmente a camada de verniz para manter a flexibilidade antes da laminação.
Assim que a impressão terminar, você passa imediatamente para a laminação. Os operadores frequentemente debatem laminação a frio versus laminação a quente. A laminação a quente geralmente fornece resultados superiores. Um rolo laminador aquecido suaviza suavemente o adesivo pré-aplicado no filme A. Esta ativação por calor estimula uma ligação mais forte entre a tinta e o transportador do filme B.
Os rolos tensores desempenham um papel importante durante esta fase. A tensão desigual permite que o ar fique preso entre as camadas. Isso cria microbolhas no decalque final. O controle adequado da tensão evita mudanças de registro. Mantém o pesado filme B perfeitamente alinhado com o delicado filme A impresso.
A aplicação do decalque acabado requer uma preparação rigorosa da superfície. Você deve limpar completamente os substratos duros. Superfícies de vidro, metal e acrílico requerem um pano com álcool isopropílico para remover a oleosidade e a poeira dos dedos. Qualquer contaminação da superfície impedirá que o adesivo adira permanentemente.
As técnicas de peeling também determinam sua taxa de sucesso. A maioria dos operadores utiliza um método de peeling a frio. Você aplica o decalque usando pressão firme. Você espera alguns instantes para que o adesivo adira ao substrato duro. Você então descasca o UV DTF B Filme em um ângulo nítido de 180 graus. Este ângulo agudo força o suporte a liberar as camadas de tinta suavemente, sem rasgar.
Seu hardware funciona tão bem quanto os líquidos e filmes que você coloca nele. Você deve combinar cuidadosamente a química dos consumíveis com as aplicações de uso final pretendidas.
Você pode escolher entre tintas TPU altamente flexíveis e tintas UV rígidas padrão. As formulações de TPU contêm polímeros elásticos. Eles esticam e dobram sem rachar. As tintas UV duras padrão curam em um invólucro rígido e resistente a arranhões. Você aplica os dois tipos diretamente ao seu filme A.
A flexibilidade da sua tinta determina as possibilidades do seu produto. Copos curvos e capacetes arredondados exigem tintas TPU. A tinta deve envolver a curva sem fraturar. Sinalização plana e prêmios simples de acrílico funcionam perfeitamente com tintas duras padrão. As tintas duras oferecem resistência superior à abrasão em superfícies planas.
Tipo de tinta |
Característica Primária |
Melhor para substratos |
Risco de quebra nas curvas |
|---|---|---|---|
Tinta UV Dura Padrão |
Resistência máxima a riscos |
Vidro plano, placas de metal, prêmios |
Alto |
Tinta UV flexível TPU |
Alta elasticidade e estiramento |
Copos, capacetes, plásticos curvos |
Baixo |
Os filmes A pré-colados apresentam um delicado ato de equilíbrio. O adesivo deve ser fraco o suficiente para se soltar do revestimento PET durante a laminação. Deve simultaneamente ser forte o suficiente para manter as gotas de tinta úmida no lugar durante a fase de impressão. Adesivos mal formulados falham em um desses dois extremos.
Você também deve monitorar o prazo de validade dos seus filmes pré-colados. A alta umidade ambiental degrada rapidamente a viabilidade do adesivo. A cola absorve a umidade ambiente. Torna-se turvo e perde a pegajosidade. Você deve armazenar todos os filmes brutos em ambientes climatizados. Mantenha uma umidade relativa entre quarenta e sessenta por cento para garantir um desempenho consistente.
Mesmo operadores experientes encontram falhas mecânicas e químicas. Você precisa diagnosticar esses problemas rapidamente para evitar perdas massivas de lotes. A maioria dos problemas origina-se de inconsistências ambientais ou de má calibração da máquina.
O prateamento ocorre quando pequenas bolsas de ar ficam presas entre os filmes A e B. Esses bolsos parecem pontos prateados brilhantes em seus gráficos escuros. Eles arruínam o apelo visual do decalque. A pressão irregular do laminador geralmente causa esse defeito. A poeira ambiental depositada na tinta úmida também cria lacunas de ar. A tensão incompatível do filme separa os filmes um pouco antes dos rolos de pressão.
Você pode mitigar esses problemas facilmente. Limpe seus rolos de laminação diariamente com panos sem fiapos. Mantenha um controle climático rigoroso para reduzir a eletricidade estática. A estática atrai poeira diretamente para o filme A. Ajuste a pressão do laminador pneumático para garantir contato uniforme em toda a largura do rolo.
Às vezes, seu lindo design fica preso no fundo do filme A. Outras vezes, recusa-se a liberar o filme B durante a aplicação final. Esse rasgo estraga completamente o decalque. Você deve diagnosticar os parâmetros de cura do verniz para corrigir isso.
O verniz mal curado permanece macio e pegajoso. Ele se liga muito agressivamente ao filme B. O verniz curado demais torna-se quebradiço. Ele se quebra quando você tenta separar os filmes. Você deve calibrar a intensidade da lâmpada UV. Verifique as diretrizes do fabricante para encontrar a potência de cura ideal para sua marca específica de verniz.
Uma batida no cabeçote de impressão é a falha mais cara em qualquer gráfica. As bordas do filme naturalmente querem enrolar para cima. Se o filme enrolar muito, o carro em movimento rápido bate no plástico. Essa colisão destrói as delicadas placas dos bicos dos cabeçotes de impressão.
Você deve evitar bordas enroladas do filme A a todo custo. Armazene seus rolos verticalmente para manter a integridade das bordas. Mais importante ainda, ajuste as configurações da mesa de vácuo. O vácuo deve puxar o filme perfeitamente plano contra o cilindro. Aumente o poder de sucção se notar qualquer levantamento da borda durante a impressão.
A compra do equipamento certo determina seu atrito operacional diário. Você deve avaliar seu volume de produção e espaço disponível antes de se comprometer com uma arquitetura de máquina específica.
Você tem essencialmente duas opções arquitetônicas. Você pode comprar uma máquina rolo a rolo multifuncional com laminador integrado. Como alternativa, você pode adquirir uma impressora plana padrão e uma máquina de laminação independente separada.
As máquinas rolo a rolo multifuncionais dominam as gráficas comerciais de alto volume. Eles oferecem um rendimento incrível. A máquina imprime o filme A e imediatamente o alimenta em um módulo de laminação aquecido. O filme B é aplicado automaticamente. Você obtém um rolo de decalques pronto para ser cortado. Esta configuração maximiza a eficiência e o rendimento da produção. Requer intervenção mínima do operador.
Uma configuração de máquina dupla funciona melhor para lojas menores. Você imprime folhas de filme A em uma mesa. Você então leva essas folhas para um laminador manual. Este método consome mais tempo de trabalho. No entanto, ele permite que você use sua mesa para impressão tradicional direta no objeto quando não estiver fazendo decalques.
Você deve inspecionar vários recursos mecânicos críticos antes de comprar um Impressora DTF UV . Observe atentamente os sistemas de controle de tensão. Máquinas de alta qualidade usam servomotores duplos para manter a estabilidade perfeita entre rolos. O controle inadequado da tensão prejudica longas tiragens.
Examine cuidadosamente as configurações do cabeçote de impressão. Você precisa de canais dedicados para tinta branca e verniz. Os sistemas que compartilham canais não conseguem produzir a opacidade e o brilho necessários simultaneamente. Finalmente, revise os requisitos de manutenção. Máquinas avançadas apresentam estações de limpeza automatizadas. Eles evitam que o adesivo e o vapor de tinta se acumulem perto das intensas lâmpadas de cura UV.
Dominar esse processo de produção de decalques requer uma mudança de perspectiva. Você deve visualizar o filme A, o filme B, as tintas e seus Impressora UV DTF como um ecossistema fechado e interdependente. A alteração de uma variável afeta todo o fluxo de trabalho mecânico.
É altamente recomendável estabelecer procedimentos operacionais padrão rígidos para sua gráfica. Construa esses POPs em torno dos comportamentos específicos dos filmes escolhidos. Documente suas configurações exatas de vácuo, intensidades da lâmpada e temperaturas do laminador. Esta documentação garante margens de produção previsíveis e elimina suposições do operador.
Tome medidas hoje para melhorar a qualidade da sua produção. Incentivamos você a solicitar transferências de amostras de diferentes fornecedores de materiais. Teste-os em seus substratos alvo. Veja folhas de especificações detalhadas do equipamento para comparar sistemas de controle de tensão. Entre em contato com um representante técnico de vendas para avaliar qual configuração de hardware melhor se adapta ao seu volume comercial.
R: Não. As impressoras DTF tradicionais utilizam tintas têxteis aquosas projetadas para serem absorvidas pelo tecido. Eles curam usando prensas de calor seco. Os sistemas UV DTF requerem resinas especializadas curáveis por UV. Essas resinas ficam em cima de um revestimento removível e curam instantaneamente sob lâmpadas LED ultravioleta de alta intensidade. Os produtos químicos e o hardware de cura são completamente incompatíveis.
R: Sim, mas apenas em casos extremos raros. Você pode aplicar manualmente o filme B em decalques pré-impressos ou transferências serigrafadas para atuar como fita transportadora. No entanto, para a produção comercial de decalques, você precisa estritamente de hardware de impressão digital UV para estabelecer as camadas necessárias de branco, cor e verniz.
R: Os decalques impressos geralmente permanecem viáveis por três a seis meses. O prazo de validade depende inteiramente das condições ambientais de armazenamento. A alta umidade degrada o adesivo rapidamente. O calor extremo faz com que o verniz fique quebradiço. Armazene seus decalques não aplicados em um ambiente fresco, seco e escuro para maximizar sua vida útil.
R: Sim. Existem filmes A sem cola. Eles exigem impressão adesiva direta no filme. Sua impressora deve jato de cola líquida através de um canal de cabeçote de impressão dedicado diretamente no design. Os sistemas de filme A pré-colados padrão são muito mais comuns. Os filmes pré-colados eliminam o risco de o adesivo obstruir os caros bicos do cabeçote de impressão.


