
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-11 Origine: Sito


Il settore della stampa commerciale sta rapidamente adottando la tecnologia di trasferimento UV. Questo cambiamento operativo si allontana dalla tradizionale stampa diretta su substrato verso la produzione di decalcomanie altamente versatile. Ora puoi applicare grafiche vivaci su quasi tutte le superfici rigide senza l'ausilio di maschere specializzate. Tuttavia, molte tipografie hanno difficoltà nel passaggio a questo nuovo metodo. L'incomprensione dei ruoli distinti delle pellicole di trasferimento porta allo spreco di materiali di consumo. Provoca una scarsa adesione e riduce l'efficienza dell'hardware. Gli operatori spesso confondono i requisiti specifici di movimentazione del substrato di base e del trasportatore di trasferimento. È necessaria una solida conoscenza della scienza dei materiali per evitare queste costose insidie di produzione.
In questo articolo, forniamo una descrizione tecnica di come interagiscono questi film. Imparerai a conoscere le realtà di implementazione e le procedure operative standard. Esploreremo dettagliatamente il flusso di lavoro di produzione passo dopo passo. Infine, ti aiuteremo a valutare l'attrezzatura giusta per una produzione di decalcomanie scalabile e di alta qualità.
Funzioni distinte: la pellicola A funge da base di stampa e trattiene l'adesivo, mentre la pellicola B funge esclusivamente da supporto di trasferimento e strato protettivo.
Dipendenza dall'hardware: i risultati ottimali richiedono un controllo preciso della tensione e della temperatura, spesso dettando la scelta tra una stampante DTF UV all-in-one con un laminatore integrato o una configurazione a doppia macchina.
Sinergia dei materiali di consumo: la durata della stampa dipende in larga misura dalla corrispondenza dei set di inchiostri UV corretti (ad esempio, TPU rispetto a quelli rigidi standard) con il rivestimento specifico della pellicola UV DTF A.
Controllo qualità: gli errori di produzione più comuni si verificano durante la fase di laminazione (incollaggio della pellicola da A a B), rendendo critici il controllo ambientale e la calibrazione delle apparecchiature.
Comprendere la struttura fisica dei materiali di trasferimento è il primo passo verso una produzione prevedibile. Questi due film sembrano simili a prima vista. Tuttavia, svolgono funzioni chimiche e meccaniche completamente diverse.
La pellicola A funge da base fondamentale per l'intero lavoro di stampa. I produttori generalmente lo costruiscono in plastica PET (polietilene tereftalato) altamente stabile. Rivestono questa plastica con un agente distaccante specializzato. Nella maggior parte dei sistemi moderni troverai anche uno strato di adesivo preapplicato direttamente sopra questo rivestimento distaccante. Carichi questo film direttamente nel tuo hardware. Riceve l'inchiostro bianco, l'inchiostro colorato e la vernice trasparente direttamente dalle testine di stampa.
L'industria attualmente discute i meriti di due distinte varianti del film A. Alcuni operatori preferiscono le varianti standard preincollate. Altri sperimentano film A emergenti 'senza colla'. I sistemi senza colla richiedono che la stampante getti un adesivo liquido attraverso un canale dedicato della testina di stampa. Questo approccio offre un posizionamento preciso della colla. Tuttavia, il getto adesivo comporta rischi significativi per la longevità della testina di stampa. Gli adesivi polimerizzano rapidamente e ostruiscono facilmente gli ugelli. Preincollato UV DTF A Film elimina completamente questo rischio meccanico. Mantiene i composti appiccicosi lontani dai delicati collettori delle testine di stampa.
Il film B funziona interamente come uno strato di utilità secondario. È una pellicola di trasferimento trasparente dotata di un forte supporto adesivo. Non passa mai sotto le testine di stampa. Entra invece nel flusso di lavoro durante la fase di laminazione post-stampa.
Il suo ruolo nella produzione è semplice ma altamente critico. Il laminatore preme la pellicola B in modo aggressivo contro la pellicola A appena stampata. La pellicola B esercita una pressione enorme sul disegno stampato. Quando alla fine si staccano le pellicole, la pellicola B solleva in modo netto gli strati di inchiostro e l'adesivo sottostante dal supporto della pellicola A. Questa azione crea l'adesivo finale, pronto per l'applicazione.
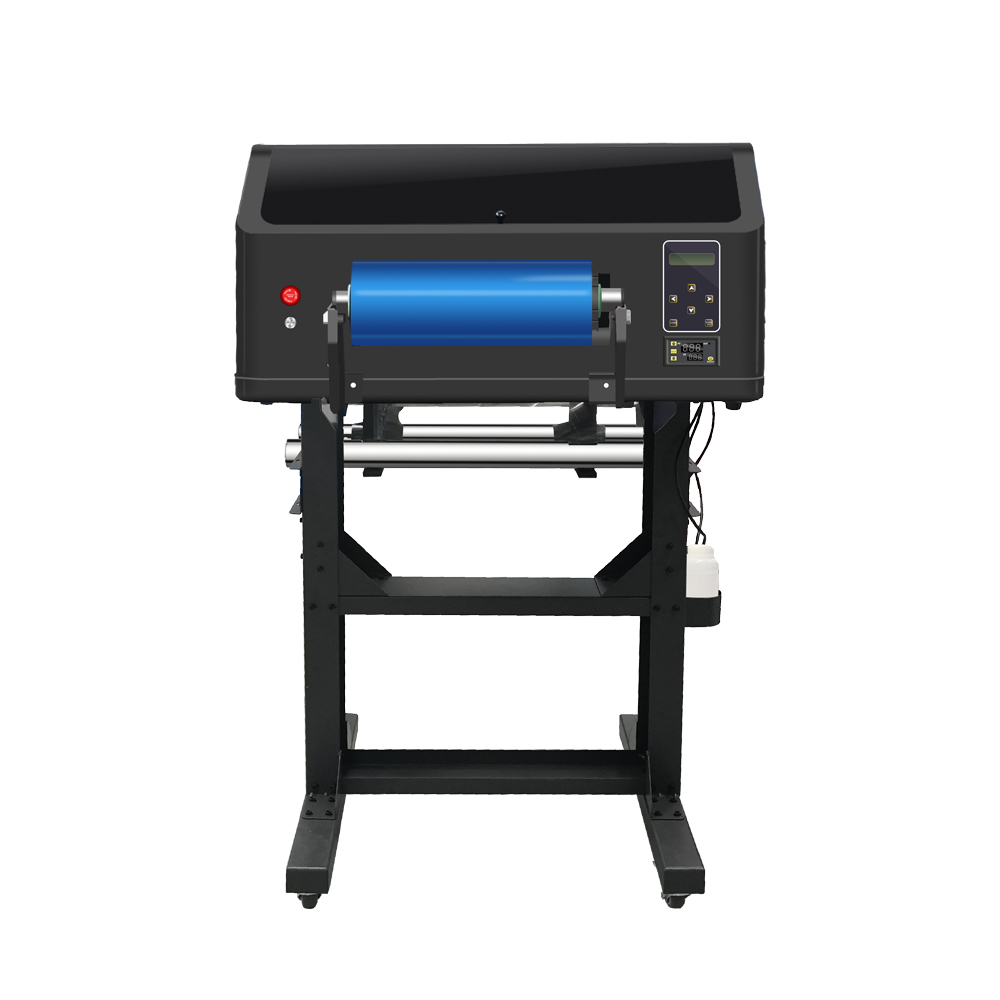
L'esecuzione di un trasferimento impeccabile richiede la stretta aderenza a un flusso di lavoro multifase. Piccole deviazioni nella configurazione del software o nella calibrazione dell'hardware rovineranno il risultato finale. È necessario seguire attentamente queste procedure operative standard.
Preparazione del software: è necessario configurare il software RIP per l'output dei livelli in una sequenza altamente specifica. La stampante deve prima stendere una base bianca solida. Quindi stampa gli strati di colore CMYK direttamente sulla base bianca. Infine, si applica uno strato di vernice protettiva sulla parte superiore.
Distanza della testina di stampa: è necessario regolare l'altezza fisica del carrello. Le testine di stampa devono essere posizionate abbastanza vicine al substrato della pellicola A per evitare l'appannamento dell'inchiostro. Devono rimanere sufficientemente alti per evitare di colpire la superficie della pellicola.
Parametri di polimerizzazione: è necessario impostare le lampade LED UV sull'intensità corretta. Le lampade devono polimerizzare istantaneamente gli strati bianchi e colorati. Devono anche indurire parzialmente lo strato di vernice per mantenere la flessibilità prima della laminazione.
Una volta terminata la stampa si passa subito alla laminazione. Gli operatori discutono spesso tra la laminazione a freddo e quella a caldo. La laminazione a caldo generalmente fornisce risultati superiori. Un rullo laminatore riscaldato ammorbidisce delicatamente l'adesivo preapplicato sulla pellicola A. Questa attivazione del calore favorisce un legame più forte tra l'inchiostro e il supporto della pellicola B.
I rulli tenditori svolgono un ruolo fondamentale in questa fase. La tensione irregolare consente all'aria di intrappolarsi tra gli strati. Questo crea microbolle nell'adesivo finale. Un adeguato controllo della tensione previene gli spostamenti di registrazione. Mantiene la pesante pellicola B perfettamente allineata con la delicata pellicola A stampata.
L'applicazione della decalcomania finita richiede una rigorosa preparazione della superficie. È necessario pulire accuratamente i substrati duri. Le superfici in vetro, metallo e acriliche richiedono una salvietta imbevuta di alcol isopropilico per rimuovere l'olio dalle dita e la polvere. Qualsiasi contaminazione superficiale impedirà all'adesivo di aderire in modo permanente.
Le tecniche di peeling determinano anche la percentuale di successo. La maggior parte degli operatori utilizza un metodo di pelatura a freddo. Si applica l'adesivo esercitando una pressione decisa. Aspetti qualche istante affinché l'adesivo afferri il substrato duro. Quindi sbucci il UV DTF B Filma via con un angolo acuto di 180 gradi. Questo angolo acuto costringe il supporto a rilasciare gli strati di inchiostro in modo uniforme senza strapparsi.
Il tuo hardware funziona bene solo con i liquidi e le pellicole che ci metti dentro. È necessario abbinare attentamente la chimica dei materiali di consumo alle applicazioni di utilizzo finale previste.
Puoi scegliere tra inchiostri TPU altamente flessibili e inchiostri UV rigidi standard. Le formulazioni di TPU contengono polimeri elastici. Si allungano e si piegano senza rompersi. Gli inchiostri rigidi UV standard polimerizzano formando un guscio rigido e resistente ai graffi. Applichi entrambi i tipi direttamente al tuo film A.
La flessibilità dell'inchiostro determina le possibilità del tuo prodotto. Bicchieri curvi e caschi arrotondati richiedono inchiostri TPU. L'inchiostro deve avvolgere la curva senza fratturarsi. La segnaletica piatta e i semplici premi in acrilico funzionano perfettamente con gli inchiostri rigidi standard. Gli inchiostri duri offrono una resistenza all'abrasione superiore su superfici piane.
Tipo di inchiostro |
Caratteristica primaria |
Ideale per i substrati |
Rischio di cracking sulle curve |
|---|---|---|---|
Inchiostro UV rigido standard |
Massima resistenza ai graffi |
Vetro piano, insegne metalliche, premi |
Alto |
Inchiostro UV flessibile TPU |
Elevata elasticità ed elasticità |
Bicchieri, caschi, plastiche curve |
Basso |
Le pellicole A preincollate presentano un delicato atto di bilanciamento. L'adesivo deve essere sufficientemente debole da staccarsi in modo netto dal rivestimento in PET durante la laminazione. Deve essere allo stesso tempo abbastanza resistente da trattenere in posizione le gocce di inchiostro bagnato durante la fase di stampa. Gli adesivi scarsamente formulati falliscono in uno di questi due estremi.
È inoltre necessario monitorare la durata di conservazione delle pellicole preincollate. L'elevata umidità ambientale degrada rapidamente la vitalità dell'adesivo. La colla assorbe l'umidità ambientale. Diventa torbido e perde la sua appiccicosità. Dovresti conservare tutte le pellicole grezze in ambienti climatizzati. Mantenere un'umidità relativa compresa tra il quaranta e il sessanta per cento per garantire prestazioni costanti.
Anche gli operatori esperti riscontrano guasti meccanici e chimici. È necessario diagnosticare rapidamente questi problemi per prevenire ingenti perdite di lotti. La maggior parte dei problemi deriva da incongruenze ambientali o da una scarsa calibrazione della macchina.
L'argentatura si verifica quando piccole sacche d'aria rimangono intrappolate tra le pellicole A e B. Queste tasche sembrano puntini argentati scintillanti sulla tua grafica scura. Rovinano l'aspetto visivo della decalcomania. La pressione irregolare del laminatore solitamente causa questo difetto. Anche la polvere ambientale che si deposita sull'inchiostro bagnato crea spazi d'aria. Una tensione non corrispondente della pellicola separa leggermente le pellicole appena prima dei rulli pressori.
Puoi mitigare questi problemi facilmente. Pulisci quotidianamente i rulli di laminazione con panni privi di lanugine. Mantenere un rigoroso controllo climatico per ridurre l'elettricità statica. L'elettricità statica attira la polvere direttamente sulla pellicola A. Regola la pressione del laminatore pneumatico per garantire un contatto uniforme su tutta la larghezza del rotolo.
A volte il tuo bellissimo design rimane bloccato sul supporto della pellicola A. Altre volte si rifiuta di uscire dalla pellicola di serie B durante l'applicazione finale. Questo strappo rovina completamente la decalcomania. È necessario diagnosticare i parametri di polimerizzazione della vernice per risolvere questo problema.
La vernice non polimerizzata rimane morbida e appiccicosa. Si lega in modo troppo aggressivo al film di serie B. La vernice troppo polimerizzata diventa fragile. Si frantuma quando provi a staccare le pellicole. È necessario calibrare l'intensità della lampada UV. Controlla le linee guida del produttore per trovare la potenza di polimerizzazione ottimale per il tuo marchio di vernici specifico.
Un guasto alla testina di stampa è il guasto più costoso in qualsiasi tipografia. I bordi della pellicola tendono naturalmente ad arricciarsi verso l'alto. Se la pellicola si arriccia troppo in alto, il carrello che si muove velocemente sbatte contro la plastica. Questa collisione distrugge le delicate piastre degli ugelli sulle testine di stampa.
È necessario evitare a tutti i costi l'arricciatura dei bordi della pellicola A. Conserva i rotoli verticalmente per mantenere l'integrità dei bordi. Ancora più importante, regola le impostazioni del tavolo aspirante. L'aspiratore deve tirare la pellicola perfettamente piatta contro il piano. Aumentare la potenza di aspirazione se si nota il sollevamento dei bordi durante la tiratura.
L'acquisto dell'attrezzatura giusta determina i tuoi attriti operativi quotidiani. È necessario valutare il volume di produzione e lo spazio disponibile prima di impegnarsi in un'architettura della macchina specifica.
Hai essenzialmente due scelte architettoniche. È possibile acquistare una macchina roll-to-roll all-in-one con un laminatore integrato. In alternativa, è possibile acquistare una stampante piana standard e una macchina di laminazione autonoma separata.
Le macchine roll-to-roll all-in-one dominano le tipografie commerciali ad alto volume. Offrono un throughput incredibile. La macchina stampa la pellicola A e la inserisce immediatamente in un modulo di laminazione riscaldato. La pellicola B si applica automaticamente. Ottieni un rotolo finito di decalcomanie pronto per il taglio. Questa configurazione massimizza l’efficienza e la resa della produzione. Richiede un intervento minimo da parte dell'operatore.
Una configurazione a doppia macchina funziona meglio per i negozi più piccoli. Stampi fogli di pellicola A su una superficie piana. Quindi trasferisci quei fogli su una plastificatrice manuale. Questo metodo consuma più tempo di lavoro. Tuttavia, ti consente di utilizzare la lastra piana per la tradizionale stampa diretta su oggetto quando non stai realizzando decalcomanie.
È necessario ispezionare diverse caratteristiche meccaniche critiche prima di acquistare un Stampante DTF UV . Osserva attentamente i sistemi di controllo della tensione. Le macchine di alta qualità utilizzano doppi servomotori per mantenere una perfetta stabilità roll-to-roll. Uno scarso controllo della tensione rovina le lunghe tirature.
Esaminare attentamente le configurazioni delle testine di stampa. Sono necessari canali dedicati per inchiostro bianco e vernice. I sistemi che condividono i canali non possono produrre contemporaneamente l'opacità e la brillantezza richieste. Infine, rivedere i requisiti di manutenzione. Le macchine avanzate sono dotate di stazioni di pulizia automatizzate. Impediscono l'accumulo di residui di adesivo e di vapore d'inchiostro vicino alle intense lampade di essiccazione UV.
Padroneggiare questo processo di produzione delle decalcomanie richiede un cambiamento di prospettiva. È necessario visualizzare il film A, il film B, gli inchiostri e il tuo specifico La stampante UV DTF come ecosistema chiuso e interdipendente. La modifica di una variabile influisce sull'intero flusso di lavoro meccanico.
Consigliamo vivamente di stabilire rigide procedure operative standard per la vostra tipografia. Costruisci queste SOP attorno ai comportamenti specifici dei film che hai scelto. Documenta le esatte impostazioni del vuoto, l'intensità della lampada e le temperature del laminatore. Questa documentazione garantisce margini di produzione prevedibili ed elimina le congetture dell'operatore.
Agisci oggi per migliorare la qualità della tua produzione. Ti invitiamo a richiedere trasferimenti di campioni da diversi fornitori di materiali. Testateli sui vostri substrati target. Visualizza le schede tecniche dettagliate delle apparecchiature per confrontare i sistemi di controllo della tensione. Contatta un rappresentante tecnico-commerciale per valutare quale configurazione hardware si adatta meglio al tuo volume commerciale.
R: No. Le stampanti DTF tradizionali utilizzano inchiostri tessili acquosi progettati per essere assorbiti dal tessuto. Essiccano utilizzando presse a caldo secco. I sistemi UV DTF richiedono resine speciali polimerizzabili con raggi UV. Queste resine si trovano sopra un rivestimento protettivo e polimerizzano istantaneamente sotto lampade LED ultraviolette ad alta intensità. I prodotti chimici e l'hardware di polimerizzazione sono completamente incompatibili.
R: Sì, ma solo in rari casi limite. È possibile applicare manualmente la pellicola B su decalcomanie prestampate o trasferimenti serigrafati per fungere da nastro di supporto. Tuttavia, per la produzione di decalcomanie commerciali, è strettamente necessario l'hardware di stampa UV digitale per stendere gli strati di bianco, colore e vernice necessari.
R: Le decalcomanie stampate generalmente rimangono vitali per un periodo compreso tra tre e sei mesi. La durata di conservazione dipende interamente dalle condizioni ambientali di conservazione. L'elevata umidità degrada rapidamente l'adesivo. Il calore estremo rende la vernice fragile. Conserva gli adesivi non applicati in un ambiente fresco, asciutto e buio per massimizzarne la durata utile.
R: Sì. Esistono pellicole A senza colla. Questi richiedono la stampa adesiva diretta su pellicola. La stampante deve spruzzare colla liquida attraverso un canale dedicato della testina di stampa direttamente sul disegno. I sistemi standard con pellicola A preincollata sono molto più comuni. Le pellicole preincollate eliminano il rischio che l'adesivo ostruisca i costosi ugelli delle testine di stampa.


