
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-11 Origen: Sitio


La industria de la impresión comercial está adoptando rápidamente la tecnología de transferencia UV. Este cambio operativo se aleja de la impresión tradicional directa sobre sustrato hacia la producción de calcomanías altamente versátil. Ahora puede aplicar gráficos vibrantes a casi cualquier superficie rígida sin plantillas especializadas. Sin embargo, muchas imprentas tienen dificultades a la hora de realizar la transición a este nuevo método. No entender las distintas funciones de las películas de transferencia conduce a un desperdicio de consumibles. Provoca una mala adherencia y reduce la eficiencia del hardware. Los operadores a menudo confunden los requisitos de manipulación específicos del sustrato base y el soporte de transferencia. Necesita un conocimiento sólido de la ciencia de los materiales para evitar estos costosos problemas de producción.
En este artículo, proporcionamos un desglose técnico de cómo interactúan estas películas. Aprenderá sobre las realidades de implementación y los procedimientos operativos estándar. Exploraremos en detalle el flujo de trabajo de producción paso a paso. Finalmente, lo ayudaremos a evaluar el equipo adecuado para una producción de calcomanías escalable y de alta calidad.
Funciones distintas: la película A actúa como base de impresión y sostiene el adhesivo, mientras que la película B sirve estrictamente como soporte de transferencia y capa protectora.
Dependencia del hardware: Los resultados óptimos requieren un control preciso de la tensión y la temperatura, lo que a menudo dicta la elección entre una impresora DTF UV todo en uno con un laminador integrado o una configuración de máquina dual.
Sinergia de consumibles: La durabilidad de la impresión depende en gran medida de hacer coincidir los juegos de tintas UV correctos (por ejemplo, TPU versus rígido estándar) con el recubrimiento específico de la película UV DTF A.
Control de calidad: Las fallas de producción más comunes ocurren durante la fase de laminación (unión de películas A a B), lo que hace que el control ambiental y la calibración del equipo sean críticos.
Comprender la estructura física de sus materiales de transferencia es el primer paso hacia una producción predecible. Estas dos películas parecen similares a primera vista. Sin embargo, realizan funciones químicas y mecánicas completamente diferentes.
La película A sirve como base fundamental para todo su trabajo de impresión. Los fabricantes suelen fabricarlo con un plástico PET (tereftalato de polietileno) muy estable. Cubren este plástico con un agente desmoldante especializado. En la mayoría de los sistemas modernos, también encontrará una capa de adhesivo previamente aplicada directamente encima de este revestimiento antiadherente. Carga esta película directamente en su hardware. Recibe tinta blanca, tinta de color y barniz transparente directamente de los cabezales de impresión.
Actualmente, la industria debate los méritos de dos variaciones distintas de la película A. Algunos operadores prefieren variantes estándar preencoladas. Otros experimentan con películas A emergentes 'sin pegamento'. Los sistemas sin pegamento requieren que su impresora arroje un adhesivo líquido a través de un canal de cabezal de impresión dedicado. Este enfoque ofrece una colocación precisa del pegamento. Sin embargo, el adhesivo inyectado plantea riesgos importantes para la longevidad del cabezal de impresión. Los adhesivos curan rápidamente y obstruyen las boquillas fácilmente. Prepegado La película UV DTF A elimina este riesgo mecánico por completo. Mantiene los compuestos pegajosos alejados de los delicados colectores de los cabezales de impresión.
La película B funciona enteramente como una capa secundaria de utilidad. Es una película de transferencia transparente equipada con un fuerte adhesivo. Nunca pasa por debajo de los cabezales de impresión. En cambio, ingresa al flujo de trabajo durante la etapa de laminación posterior a la impresión.
Su papel en la producción es sencillo pero muy crítico. La laminadora presiona agresivamente la película B contra la película A recién impresa. La película B aplica una presión enorme al diseño impreso. Cuando finalmente separas las películas, la película B levanta limpiamente las capas de tinta y el adhesivo subyacente del respaldo de la película A. Esta acción crea la calcomanía final lista para aplicar.
Realizar una transferencia impecable requiere un estricto cumplimiento de un flujo de trabajo de varias fases. Pequeñas desviaciones en la configuración del software o la calibración del hardware arruinarán el resultado final. Debe seguir estos procedimientos operativos estándar cuidadosamente.
Preparación del software: debe configurar su software RIP para generar capas en una secuencia muy específica. La impresora debe colocar primero una base blanca sólida. Luego imprime las capas de color CMYK directamente sobre la base blanca. Finalmente, se aplica una capa de barniz protector por encima.
Espacio libre del cabezal de impresión: debe ajustar la altura física del carro. Los cabezales de impresión deben ubicarse lo suficientemente cerca del sustrato de la película A para evitar que la tinta se empañe. Deben permanecer lo suficientemente altos para evitar golpear la superficie de la película.
Parámetros de curado: Debe configurar las lámparas LED UV a la intensidad correcta. Las lámparas deben curar las capas blancas y de color al instante. También deben curar parcialmente la capa de barniz para mantener la flexibilidad antes de la laminación.
Una vez que finaliza la impresión, pasa inmediatamente a la laminación. Los operadores debaten con frecuencia sobre la laminación en frío o en caliente. La laminación en caliente generalmente proporciona resultados superiores. Un rodillo laminador calentado suaviza suavemente el adhesivo aplicado previamente en la película A. Esta activación por calor fomenta una unión más fuerte entre la tinta y el soporte de película B.
Los rodillos tensores desempeñan un papel fundamental durante esta fase. La tensión desigual permite que el aire quede atrapado entre las capas. Esto crea microburbujas en la calcomanía final. Un control adecuado de la tensión evita cambios de registro. Mantiene la pesada película B perfectamente alineada con la delicada película A impresa.
La aplicación de la calcomanía terminada requiere una preparación estricta de la superficie. Debes limpiar a fondo los sustratos duros. Las superficies de vidrio, metal y acrílico requieren una toallita con alcohol isopropílico para eliminar la grasa y el polvo de los dedos. Cualquier contaminación de la superficie impedirá que el adhesivo se adhiera permanentemente.
Las técnicas de exfoliación también determinan su tasa de éxito. La mayoría de los operadores utilizan un método de pelado en frío. Aplicas la calcomanía ejerciendo una presión firme. Espera unos instantes a que el adhesivo agarre el sustrato duro. Luego pelas el Película UV DTF B en un ángulo agudo de 180 grados. Este ángulo agudo obliga al soporte a liberar las capas de tinta suavemente sin romperse.
Su hardware solo funciona tan bien como los líquidos y películas que le pone. Debe hacer coincidir cuidadosamente la química de sus consumibles con las aplicaciones de uso final previstas.
Puede elegir entre tintas de TPU altamente flexibles y tintas UV duras estándar. Las formulaciones de TPU contienen polímeros elásticos. Se estiran y doblan sin agrietarse. Las tintas UV duras estándar se curan formando una carcasa rígida resistente a los rayones. Aplica ambos tipos directamente a su película A.
La flexibilidad de su tinta dicta las posibilidades de su producto. Los vasos curvos y los cascos redondeados exigen tintas de TPU. La tinta debe rodear la curva sin fracturarse. Los carteles planos y los premios acrílicos sencillos funcionan perfectamente con tintas duras estándar. Las tintas duras ofrecen una resistencia superior a la abrasión en superficies planas.
Tipo de tinta |
Característica primaria |
Lo mejor para sustratos |
Riesgo de agrietamiento en las curvas |
|---|---|---|---|
Tinta UV dura estándar |
Máxima resistencia al rayado |
Vidrio plano, letreros metálicos, premios. |
Alto |
Tinta UV flexible de TPU |
Alta elasticidad y estiramiento. |
Vasos, cascos, plásticos curvos. |
Bajo |
Las películas A preencoladas presentan un delicado acto de equilibrio. El adhesivo debe ser lo suficientemente débil como para desprenderse limpiamente del revestimiento de PET durante la laminación. Al mismo tiempo, debe ser lo suficientemente fuerte como para mantener las gotas de tinta húmedas en su lugar durante la fase de impresión. Los adhesivos mal formulados fallan en uno de estos dos extremos.
También debe controlar la vida útil de sus películas prepegadas. La alta humedad ambiental degrada rápidamente la viabilidad del adhesivo. El pegamento absorbe la humedad ambiental. Se vuelve turbio y pierde su pegajosidad. Debe almacenar todas las películas en bruto en ambientes con clima controlado. Mantenga una humedad relativa entre cuarenta y sesenta por ciento para garantizar un rendimiento constante.
Incluso los operadores experimentados encuentran fallas mecánicas y químicas. Debe diagnosticar estos problemas rápidamente para evitar pérdidas masivas de lotes. La mayoría de los problemas se originan por inconsistencias ambientales o una mala calibración de la máquina.
El plateado se produce cuando pequeñas bolsas de aire quedan atrapadas entre las películas A y B. Estos bolsillos parecen puntos plateados brillantes en tus gráficos oscuros. Arruinan el atractivo visual de la calcomanía. La presión desigual del laminador suele causar este defecto. El polvo ambiental que se deposita sobre la tinta húmeda también crea espacios de aire. La tensión de la película no coincidente separa ligeramente las películas justo antes de que lleguen los rodillos de presión.
Puede mitigar estos problemas fácilmente. Limpie sus rodillos de plastificación diariamente con paños sin pelusa. Mantenga un estricto control climático para reducir la electricidad estática. La estática atrae el polvo directamente a la película A. Ajuste la presión de su laminadora neumática para garantizar un contacto uniforme en todo el ancho del rollo.
A veces tu hermoso diseño se queda pegado en el respaldo de la película A. Otras veces, se niega a desprenderse de la película B durante la aplicación final. Este desgarro arruina la calcomanía por completo. Debe diagnosticar los parámetros de curado de su barniz para solucionar este problema.
El barniz poco curado permanece suave y pegajoso. Se adhiere demasiado agresivamente a la película B. El barniz demasiado curado se vuelve quebradizo. Se rompe cuando intentas despegar las películas. Debes calibrar la intensidad de tu lámpara UV. Consulte las pautas del fabricante para encontrar la potencia de curado óptima para su marca de barniz específica.
Un golpe en un cabezal de impresión es el fallo más costoso en cualquier imprenta. Los bordes de la película naturalmente quieren curvarse hacia arriba. Si la película se curva demasiado, el carro que se mueve rápidamente choca contra el plástico. Esta colisión destruye las delicadas placas de boquillas de los cabezales de impresión.
Debe evitar a toda costa que los bordes de la película A se doblen. Guarde sus rollos verticalmente para mantener la integridad de los bordes. Más importante aún, ajuste la configuración de la mesa de vacío. El vacío debe tirar de la película perfectamente plana contra la platina. Aumente la potencia de succión si nota que algún borde se levanta durante la tirada de impresión.
La compra del equipo adecuado determina la fricción operativa diaria. Debe evaluar su volumen de producción y el espacio disponible antes de comprometerse con una arquitectura de máquina específica.
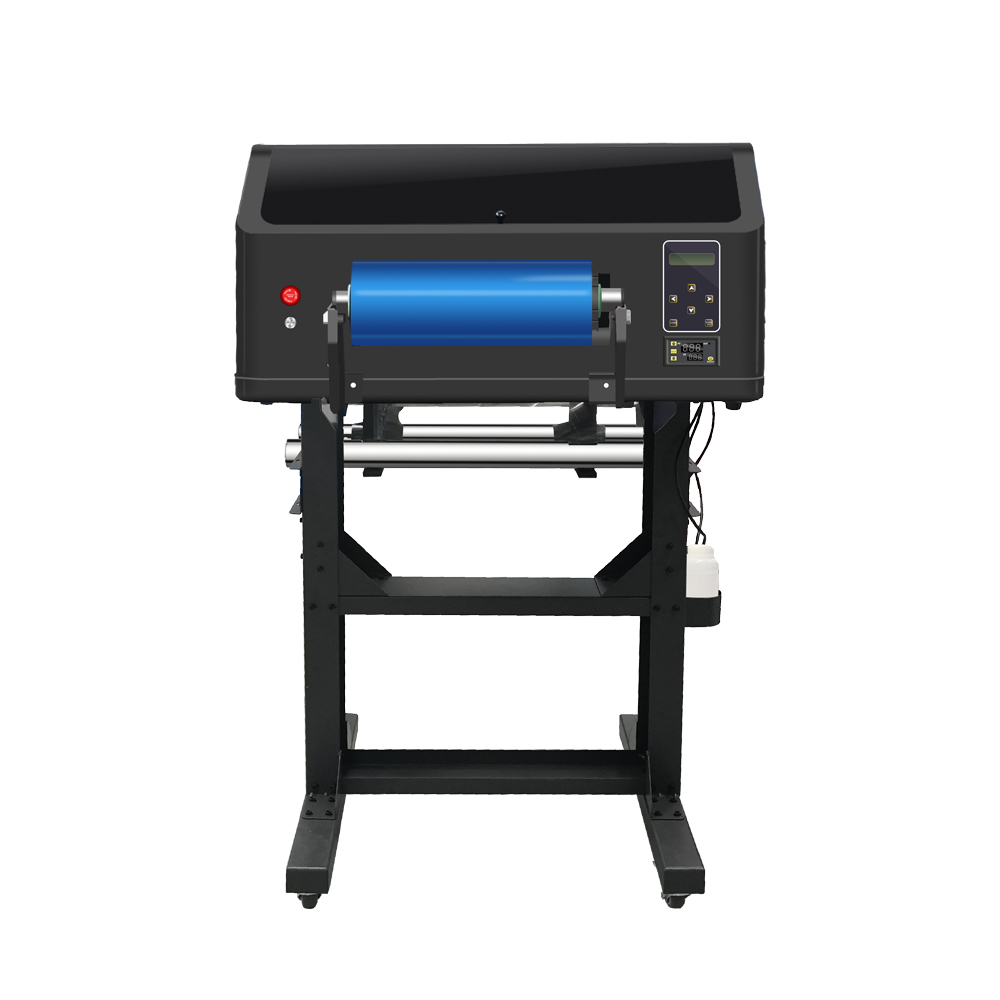
Básicamente tienes dos opciones arquitectónicas. Puede comprar una máquina rollo a rollo todo en uno con laminadora integrada. Alternativamente, puede comprar una impresora plana estándar y una máquina laminadora independiente.
Las máquinas de bobina a bobina todo en uno dominan las imprentas comerciales de gran volumen. Ofrecen un rendimiento increíble. La máquina imprime la película A e inmediatamente la introduce en un módulo de laminación calentado. La película B se aplica automáticamente. Obtendrá un rollo de calcomanías terminado, listo para cortar. Esta configuración maximiza la eficiencia y el rendimiento de la producción. Requiere una mínima intervención del operador.
Una configuración de dos máquinas funciona mejor para talleres más pequeños. Imprime hojas de película A en una superficie plana. Luego lleva esas hojas a una laminadora manual. Este método consume más tiempo de mano de obra. Sin embargo, le permite utilizar su cama plana para la impresión tradicional directa al objeto cuando no esté haciendo calcomanías.
Debe inspeccionar varias características mecánicas críticas antes de comprar un Impresora UVDTF . Mire de cerca los sistemas de control de tensión. Las máquinas de alta calidad utilizan servomotores duales para mantener una perfecta estabilidad entre rollos. Un mal control de la tensión arruina tiradas largas.
Examine cuidadosamente las configuraciones del cabezal de impresión. Necesita canales dedicados para tinta blanca y barniz. Los sistemas que comparten canales no pueden producir la opacidad y el brillo necesarios simultáneamente. Finalmente, revise los requisitos de mantenimiento. Las máquinas avanzadas cuentan con estaciones de limpieza automatizadas. Evitan que se acumulen adhesivos perdidos y vapores de tinta cerca de las intensas lámparas de curado UV.
Dominar este proceso de producción de calcomanías requiere un cambio de perspectiva. Debes ver la película A, la película B, las tintas y tus características específicas. Impresora UV DTF como ecosistema cerrado e interdependiente. Cambiar una variable afecta todo el flujo de trabajo mecánico.
Recomendamos encarecidamente establecer procedimientos operativos estándar rígidos para su imprenta. Construya estos POE en torno a los comportamientos específicos de las películas elegidas. Documente sus configuraciones exactas de vacío, intensidades de lámparas y temperaturas de la laminadora. Esta documentación garantiza márgenes de producción predecibles y elimina las conjeturas del operador.
Tome medidas hoy para mejorar la calidad de su producción. Le animamos a solicitar transferencias de muestras de diferentes proveedores de materiales. Pruébelos en los sustratos de destino. Vea hojas de especificaciones detalladas de los equipos para comparar los sistemas de control de tensión. Póngase en contacto con un representante técnico de ventas para evaluar qué configuración de hardware se adapta mejor a su volumen comercial.
R: No. Las impresoras DTF tradicionales utilizan tintas textiles acuosas diseñadas para absorberse en la tela. Se curan mediante prensas de calor seco. Los sistemas UV DTF requieren resinas curables por UV especializadas. Estas resinas se asientan sobre un revestimiento antiadherente y se curan instantáneamente bajo lámparas LED ultravioleta de alta intensidad. Las químicas y el hardware de curado son completamente incompatibles.
R: Sí, pero sólo en raros casos extremos. Puede aplicar manualmente la película B a calcomanías preimpresas o transferencias serigrafiadas para que actúen como cinta transportadora. Sin embargo, para la producción de calcomanías comerciales, se necesita estrictamente hardware de impresión UV digital para colocar las capas de blanco, color y barniz necesarias.
R: Las calcomanías impresas generalmente siguen siendo viables durante tres a seis meses. La vida útil depende completamente de las condiciones ambientales de almacenamiento. La alta humedad degrada el adhesivo rápidamente. El calor extremo hace que el barniz se vuelva quebradizo. Guarde las calcomanías sin aplicar en un ambiente fresco, seco y oscuro para maximizar su vida útil.
R: Sí. Existen películas A sin pegamento. Estos requieren impresión adhesiva directa a la película. Su impresora debe inyectar pegamento líquido a través de un canal exclusivo para el cabezal de impresión directamente sobre el diseño. Los sistemas de película A preencolados estándar son mucho más comunes. Las películas prepegadas eliminan el riesgo de que el adhesivo obstruya los costosos inyectores del cabezal de impresión.


